
Республики беларусь главное управление образования, науки и кадров. Лекция
Токопроводящие жилы проводов и кабелей во время монтажа и ремонта соединяют следующими способами: сваркой, пайкой и опрессовкой. Для резьбового контактного соединения используют металлические (медные, алюминиевые) наконечники, которыми оконцовывают токоведущие жилы.
Электрическая сварка жил
Для сварки жил применяют бездуговую сварку способом контактного разогрева, дуговую полуавтоматическую сварку в среде аргона плавящимся электродом и ручную дуговую сварку в среде аргона неплавящимся электродом. Дуговую сварку используют при большой теплоемкости жил - для многопроволочных жил крупных сечений (алюминиевых до 1500 мм² и медных до 300 мм²), а также для монолитных алюминиевых жил сечением до 240 мм².
Для сварки соединений и ответвлений однопроволочных жил сечением до 10 мм² применяют сварку электродами или аппаратом ВКЗ-1.
Сварку по торцам многопроволочных жил сечением до 240 мм² проводят в стальных или угольных формах, используя ранее выпускавшиеся комплектные установки серии У САП или трансформаторы мощностью около 2 кВт, угольные электроды и охладители для предохранения изоляции от перегрева. Вторичное напряжение трансформаторов должно быть в пределах 8-12 В.
Для повышения качества сварки необходимо надежно удалить окислы с поверхности свариваемых металлов. Особенно это относится к алюминиевым жилам. Окислы удаляют флюсами, например, АФ-4а и ВАМИ (при сварке алюминиевых жил). Сварное соединение защищают водостойкими лаками.
Сварные соединения считаются непригодными, если возникают: пережоги наружного повива, нарушения целости металла шва при перегибах соединения или усадочные раковины глубиной более одной трети диаметра жилы.
Газовая сварка жил
Наибольшее применение в монтажной практике нашли пропано-воздушная и пропано-кислородная газовые сварки. Все способы газовой сварки имеют общие технологические особенности.
Газовое сварочное пламя сильно рассеивает теплоту. В связи с этим возникает опасность повреждения изоляции. Поэтому при сварке широко применяют защитные экраны из листового асбеста. Воздействие концентрированного газового сварочного пламени на отдельные проволоки жилы часто приводит к их пережогу. Поэтому при сварке используют сварочные цельные или разборные стальные, а также угольные формы, надеваемые на жилы проводов и являющиеся косвенными нагревателями жил: факелы пламени направляют не на жилы, а на поверхность форм. Материал жил нагревается теплоизлучением внутренних поверхностей форм.
Сильный нагрев при сварке может служить причиной перегрева изоляции. Поэтому применяют массивные стальные охладители, которые плотно устанавливают на оголенные жилы поблизости от зоны сварки.
Применение флюсов является нежелательным, так как остатки флюса после сварки удалить из многопроволочных жил трудно. Оставаясь на проволоках, флюсы способствуют коррозии и разрушению соединения. Для получения хорошего качества наплавленного металла шлаки удаляют стальным стержнем - мешалкой.
Термитная сварка жил
Термитная сварка основана на высокой теплотворной способности специального горючего состава - термита (по массе Fe 2 O 3 - 72,5 %, Аl - 18 %, Mg - 4,5 % и 40 %-го ферромарганца - 5 %). Из термита прессуют толстостенные полые цилиндры - муфели, составляющие основу термопатронов. Для поджигания муфеля термопатрона служат специальные термитные спички, создающие температуру около 1000° С. Горит термитный патрон при температуре около 2800еС.
Рис. 32. Термитные патроны ПА (а
), ПАТ (б
), ПАС (в
), М (г
):
1 - муфель; 2 - жила; 3 - втулка для монолитных секторных жил; 4 - кокиль; 5 - присадок; 6 - колпачок; 7 - уплотнение; 8 - стальной кокиль; 9 - алюминиевый вкладыш; 10 - медный кокиль; 11 - вкладыш из медно-фосфористого припоя.
Термитная сварка обеспечивает высокую производительность работ и хорошее качество получаемых соединений. Для термитной сварки применяют термопатроны различных конструкций: ПА (рис. 32, а) - для стыкового соединения алюминиевых жил сечением 16-800 мм² и приварки наконечников к жилам сечением 300 - 800 мм²; ПАТ (рис. 32,6) - для торцовой сварки многопроволочных алюминиевых жил суммарным сечением до 240 мм² и для приварки наконечников к жилам сечением 70 - 240 мм²; АТО для сварки по торцам многопроволочных жил суммарным сечением 5 - 32 мм², скрученных между собой.
Для сварки неизолированных алюминиевых и сталеалюминиевых проводов воздушных линий при сечениях 16-240 мм² служат термопатроны ПАС (рис. 32, в). Медные провода BЛ при сечениях 25 - 150 мм² сваривают термопатронами М (рис. 32, г).
Для секторных жил изготовляют переходные втулки с цилиндрической наружной поверхностью и отверстием секторного сечения (рис. 32, а, з). Термитная сварка производится с применением флюсов АФ-4а, ВАМИ.
Рис. 33. Приспособление для сварки алюминиевых жил:
1 - охладители; 2 - откидные винты; 3 - соединительная планка; 4 - винт крепления соединительной планки к штативу; 5 - штатив; 6 - выдвижная стойка; 7 - экран; 8 - сменная разрезная втулка.

Стыковая термитная сварка алюминиевых жил кабелей проводится в следующем порядке:

Пайка жил
Пайка применяется при соединении медных жил сечением 16-185 мм². Она отличается простотой технологии, но большой трудоемкостью.
Для пайки алюминиевых жил в стальных съемных формах широко применяют припои А, ЦО-12, ЦА-15. В медных остающихся гильзах алюминиевые жилы, предварительно облуженные припоем А, соединяют припоями ПОС-ЗО и ПОС-61. Эти же припои используют при пайке медных жил. При пайке медных жил в качестве флюсов применяют канифоль или ее спиртовой раствор КСп.
Рис. 35. Соединение жил непосредственным сплавлением припоя:
а - нанесение припоя, б - растирание припоя стальной кисточкой, в - пайка в форме.
1 - горелка; 2 - припой; 3 - стальная кисточка; 4 - асбестовая пряжа; 5 - тепловой экран; 6 - форма: 7 - жила кабеля.

Соединение и ответвление жил непосредственным оплавлением припоя (рис. 35) проводят в съемных формах или в соединительных гильзах. Разъемные формы поставляются промышленностью и применяются многократно. Неразъемные формы сгибают из кровельной стали для одноразового использования.
Алюминиевые многопроволочные жилы сечением 16 - 240 мм² разделывают, обезжиривают и зачищают. Концы жил 7 облуживают (рис. 35, я, б), периодически разрушая окислы торцом стальной кисточки 3. На стыке жил отмечают границу формы, от которой на длину 10-12 мм внутрь стыка подматывают асбестовую пряжу 4. Затем на жилы устанавливают форму 6 и закрепляют ее бандажами. Форму с обеих сторон ограждают тепловыми экранами 5 (рис. 35, в), разогревают пламенем горелки 1 до температуры плавления припоя и заполняют припоем 2 до верха. Подогревая форму, тщательно промешивают жидкий припой мешалкой, удаляя с поверхности шлаки. Затем соединение охлаждают. При застывании припоя предохраняют его от ударов и сотрясений: все припои для алюминия особенно хрупки при температуре от 250° до точки плавления. Далее снимают форму, экраны и охладители, удаляют остатки асбестовой пряжи, зачищают и опиливают соединение. Готовое соединение изолируют.
Опрессовка жил
Наиболее широкое распространение получили три способа опрессовки: местным вдавливанием, сплошным обжатием и комбинированным обжатием.
Способ местного вдавливания характеризуется сравнительно небольшими усилиями опрессовки, однако контакты соединения получаются менее стабильными, и искажается геометрическая форма токопроводящих жил. При напряжениях 6-10 кВ искажение формы жил приводит к созданию неоднородности электрического поля, которое опасно для изоляции. С помощью местного вдавливания соединяют алюминиевые жилы сечением 16 - 95 мм² при напряжении кабельных линий до 10 кВ включительно, сечением более 95 мм² при напряжении до 1 кВ.
Способы сплошным и комбинированным обжатием связаны с применением более мощных и дорогих прессов с приводами. Этими способами получают контактные соединения более высокого качества, чем при местном вдавливании.
Рис. 36. Пресс-клещи ПК-3:
1 - толкатель; 2, 5 - винты; 3 - блок-пуансон; 4 - блок-матрица; 6 - бугель; 7, 10 - рукоятки; 8 - тяга; 9 - блокировочное устройство.

Инструменты для опрессовки, которыми непосредственно воздействуют на металл соединения, представляют собой комплекты из пуансонов и матриц и являются сменными в механизмах (прессах). В последние годы инструменты для опрессовки модернизированы и выпускаются в виде наборов НИСО для опрессовки алюминиевых жил сечением 16 - 240 мм² и НИОМ для опрессовки медных жил тех же сечений.
Рис. 37. Механизмы опрессовки ПГЭ-20 с электроприводом (а), РМП-7 (б), ПГР-20М1 (в), гидроклещи ГКМ (г):
1 - бугель; 2 - гидроцилиндр; 3 - насос; 4 - привод; 5 - рукоятка; 6 - откидная скоба; 7 - корпус; 8 - барабан; 9 - матрица; 10 - пуансон; 11 - поршень; 12 - рукоятка-резервуар.

Для создания усилий, необходимых для опрессовки, применяют разнообразные механизмы (рис. 36 - 38). Наиболее удобными в практике ремонтных работ являются механизмы ПГР-20М1 и ПГЭ-20, в которых посадочные места для инструмента унифицированы (рис. 37). Это позволяет применять механизмы как с набором НИСО, так и с набором НИОМ, т. е. производить опрессовку алюминиевых и медных жил.
Соединение и ответвление однопроволочных алюминиевых жил сечением 2,5-10 мм² выполняют в гильзах ГАО. Соединение алюминиевых и медных жил сечением выше 10 мм² производят в алюминиевых трубчатых гильзах, а оконцевание - в наконечниках ТА и ТАМ. Для соединения и оконцевания медных жил применяют медные трубчатые гильзы и наконечники Т.
Рис. 38. Пороховой пресс ППО-95М:
1 - ствол; 2 - амортизатор; 3 - защитный кожух; 4 - корпус; 5 - винт; 6 - матрица; 7 - пуансон; 8 - гайка амортизатора; 9 - стопорная пружина; 10 - экстрактор; 11 - затвор; 12 - боевая пружина; 13 - ударник; 14 - пуговка.

Кроме трубчатых изделий для опрессовки применяют штифтовые медно-алюминиевые наконечники ШП и кольцевые медные наконечники П (пистоны). Наконечники ШП выпускают для многопроволочных алюминиевых жил сечением 16 - 240 мм², а пистоны П - для медных жил сечением 1,0; 1,5 и 2,5 мм².
В технологии опрессовки алюминиевых и медных жил имеются некоторые различия. На поверхности алюминиевых жил образуется оксидная пленка, которая имеет высокое электрическое сопротивление. Поэтому для избежания образования этой пленки при подготовке алюминиевых жил к опрессовке применяют кварцевазелиновую пасту. Ее наносят на предварительно очищенную стальными щетками и ершами поверхность, затем удаляют грязную пасту ветошью и наносят новый слой пасты. Последовательность оконцевания и соединения опрессовкой алюминиевых жил сечением 16-240 мм показана на рис. 39.
Рис. 39. Последовательность опрессовки алюминиевых жил сечением 16 - 240 мм²:
а - концы жил после снятия изоляции; б - зачистка жил; в - зачистка внутренней поверхности гильзы; г - смазка внутренней поверхности гильзы кварцевазелиновой пастой; д - смазка жил кварцевазелиновой пастой; е - соединение, подготовленное к опрессовке; ж - опрессовка жил; з - опрессованное соединение.

Выбирают инструмент, механизм и наконечник (гильзу) для данного типа и сечения жилы. С участка жилы, равного длине втулки наконечника или половине длины гильзы, удаляют изоляцию (рис. 39, а), зачищают жилу (рис. 39, 6), внутреннюю поверхность гильзы (рис. 39, в) или наконечника и смазывают кварцевазелиновой пастой (рис. 39, г, д). Надевают наконечник до упора, жилы вводят в гильзу до стыка (рис. 39, ё) (стык должен находиться в середине длины гильзы). Собранное соединение устанавливают в механизм для опрессовки; предварительно пуансон отводится от матрицы в крайнее положение (рис. 39, ж). Проводят опрессовку жил. Окончание процесса опрессовки определяется по моменту упора шайбы пуансона в торец матрицы. Опрессовку наконечников осуществляют двумя вдавливаниями однозубым инструментом или одним вдавливанием двухзубым инструментом. На гильзе с каждой стороны выполняют по два вдавливания (рис. 39, з). Наилучшие результаты опрессовки достигаются применением набора НУСА с пуансоном ступенчатой формы.
С опрессованного соединения или наконечника удаляют излишки пасты, притупляют острые грани на соединении и обезжиривают его. Накладывают один слой кабельной бумаги на соединение жил кабелей напряжением 6-10 кВ с перекрытием всех лунок, предварительно заполненных кабельной массой МП. Готовое соединение изолируют.
Рис. 40. Соединение проводов ВЛ:
а - последовательность обжатия в двух соединителях с шунтом и с применением сварки; б, в - порядок обжатия (показан цифрами) монометаллических и сталеалюминиевых проводов; г, д - соединение скручиванием без применения и с применением сварки.

Обжатие и опрессовка неизолированных проводов BЛ (рис. 40) проводится в том случае, когда к соединению как электрическому контакту не предъявляют высоких требований.
Соединения выполняют в соединителях, представляющих собой отрезки труб овального, круглого или фасонного сечений.
Обжатие проводов с применением сварки проводят в двух соединителях с шунтом, в удлиненных соединителях с шунтом и в соединителях с петлей, где располагают сварное соединение. Первый и третий варианты позволяют полностью разгрузить сварное соединение от механических нагрузок.
Соединения в двух овальных соединителях выполняют в следующем порядке: очищают, промывают в растворителе и вытирают насухо овальные соединители 1 (рис. 40, а), после чего надевают их на провода 3. Подготавливают концы проводов к сварке и проводят термитную сварку жил 2. Отрезают от провода шунт 4 длиной, равной трем длинам соединителя. Размечают, очищают от грязи, промывают в растворителе, вытирают насухо места установки соединителей на проводах и на шунте, покрывают их нейтральным техническим вазелином. Собранное соединение обжимают клещами, предназначенными для обжатия проводов. Качество обжатия контролируют осмотром и замерами глубины вдавливаний. При обнаружении дефекта соединение вырезают и выполняют заново.
В соединениях с петлей (петлю выполняют, как и при соединении скручиванием - рис. 40,6) провода пропускают через соединитель так, чтобы их свободные концы были длиной не менее трех четвертей длины соединителя. Проводят обжимку или опрессовку по общей схеме. Концы проводов изгибают петлей, стыкуют и сваривают термитной сваркой.
Обжатие алюминиевых проводов производят клещами, например МИ-19А, по рискам на соединителе (рис. 40,6, в). Сначала опрессовывают сердечники жил, вводя их внутрь стального соединения (при этом основной соединитель должен быть надвинут на один из проводов). После опрессовки стального сердечника основной соединитель располагают поверх него симметрично и опрессовывают на алюминиевых повивах проводов.
Соединения скручиванием в овальных соединителях (рис. 40, г, д) для проводов сечением 10-185 мм² выполняют в приспособлении с неподвижным зажимом и вращающейся планшайбой. Провода с соединителем жестко закрепляют в зажиме и планшайбе. Затем планшайбу поворачивают на 3 - 4,5 оборота (пропорционально сечению жил). При необходимости выполняют сварку в петле (рис. 40,6).
При наличии на поверхности соединителя трещин, механических повреждений или следов значительной коррозии, при кривизне опрессованного соединителя более 3 % его длины опрессованные контактные соединения бракуются.
Рис. 41. Средства и способы контроля качества опрессовки:
а, б - при местном вдавливании специальным измерителем; в, г - при местном вдавливании штангенциркулем с насадкой; д - при комбинированном обжатии штангенциркулем.

Широкое применение для контроля качества опрессованных соединений имеет метод измерений остаточных толщин с помощью приспособленных для этого штангенциркулей или штриховых приборов (рис. 41). Измеряемые при этом остаточные толщины h , h 1 и h 2 должны соответствовать нормам. Контролю подвергают 3-5% соединений опрессовкой кабельных жил и 5-10% соединителей BЛ.
МИНИСТЕРСТВО СЕЛЬСКОГО ХОЗЯЙСТВА И ПРОДОВОЛЬСТВИЯ
Республики беларусь главное управление образования, науки и кадров
УЧРЕЖДЕНИЕ ОБРАЗОВАНИЯ
«БУДА-КОШЕЛЕВСКИЙ ГОСУДАРСТВЕННЫЙ АГРАРНО-ТЕХНИЧЕСКИЙ КОЛЛЕДЖ»
Дисциплина «Технология электромонтажных работ»
Специальность:
2-74 06 31-01 «Энергетическое обеспечение сельскохозяйственного производства (электроэнергетика)».
Лабораторная работа № 3
Тема:
Исследование качества соединения проводов и кабелей, выполнение различными способами.
Цель работы:
Изучить способы выполнения неразборных и разборных контактных соединений. Получить практические навыки по выполнению контактных соединений пайкой, сваркой, опрессовкой.
Выполнил: учащийся
3 Курса, 55 эс группы
Поляков А.Ю.
Проверил: преподаватель
Лашкевич А.В
1.Тема и цель занятия.
2.Краткие теоретические сведения.
3.Зарисовать рисунки.
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
Способы соединения жил проводов и кабелей
Электрические соединения производят путем применения сварки, пайки, опрессовки, созданием разборных контактных соединений.
Сварка. Сварку применяют для оконцевания и соединения алюминиевых жил проводов и кабелей всех сечений, а также для соединения алюминиевых жил с медными при сечении не более 10 мм 2 . Различают три способа сварки; электросварку контактным разогревом, термитную и газовую.
При оконцевании и соединении алюминиевых жил сваркой применяют флюс ВАМИ. Флюс предназначен для удаления пленки окиси с поверхности алюминиевых жил и для зашиты поверхности от окисления. Флюс ВАМИ представляет собой смесь трех составляющих: хлористого калия (50%), хлористого натрия (30%), криолита (20%). Температура плавления флюса 630 °С. Химическая промышленность выпускает флюс в виде порошка, расфасованного в герметически закрытые банки. Порошок флюса перед употреблением разводят водой до консистенции густой сметаны (100 частей флюса на 30...40 частей воды по массе). Перед сваркой флюс наносят волосяной кисточкой тонким слоем на поверхность алюминиевых жил; нанесение флюса толстым слоем не способствует улучшению качества соединения.
Электросварка контактным разогревом является наиболее распространенным видом сварки, применяемым при оконцевании и соединении алюминиевых жил проводов и кабелей. Ее выполняют: с применением клещей с двумя угольными электродами (рис. 1); с применением обоймы (рис. 2).

Рис. 1 – Соединение алюминиевых Рис. 2 – Соединение алюминиевых
жил в клещах с двумя электродами: жил электросваркой клещами с
1-угольный электрод; 2-скрутка применением обоймы:
алюминиевых жил; 1-обойма из стальной полоски;
3-двухэлектродные клещи 2-угольные электроды;
3-двухэлектродные клещи
Газовую сварку применяют для оконцевания, соединения и ответвления алюминиевых жил. Для соединения однопроволочных жил суммарным сечением до 20 мм 2 - пропан-воздушную и только для оконцевания - ацетиленокислородную сварки. Оконцевание, соединение и ответвление медных жил газовой сваркой не допускаются.
Пропан-кислородную сварку в стальных формах используют для оконцевания жил сечением 300... 1500 мм 2 и выполняют при помощи пластин из твердого сплава АД31Т1 и наконечников ЛС.
Для жил сечением 16...240 мм" применяют стержневоеоконцевание сплавлением в монолит с добавкой легирующих присадок из алюминиевых сплавов. Соединение жил сечением 16...1500 мм 2 может производиться встык, а жил суммарным сечением до 400 мм 2 - по торцам в общий монолитный стержень.
Термитная сварка обеспечивает высокое качество электрического контакта. Ее осуществляют с помощью термитного патрона, который состоит из муфеля (термитной массы) и стальной цилиндрической формочки-кокиля. При сгорании термитной массы внутри кокиля устанавливается температура, позволяющая успешно производить сварку алюминия.
Термитная сварка применяется для соединения, оконцевания и ответвления алюминиевых жил проводов и кабелей,. Для сварки по торцам многопроволочных алюминиевых жил суммарным сечением до 240 мм 2 применяют термитные патроны марки ПАТ, для сварки однопроволочных жил малых сечений - марки ПАТО, для соединяемых встык жил проводов и кабелей сечением 16...800 мм" - термитные патроны марки ПА.
При соединении и оконцевании концы жил вводят в кокиль термитного патрона.
Пайка - вид слесарной обработки по образованию неразъемнного соединения при помощи расплавленного промежуточного металла или сплава, называемого припоем.
Лужение - это покрытие металла тонким слоем припоя для предохранения его от окисления, а также в местах соединения жил для хорошего контакта.
Флюсами называются вспомогательные материалы, используемые при пайке. Они служат для растворения и удаления оксидных пленок с поверхности соединяемых металлов и из расплава, а также образования на его поверхности прочной, воздухонепроницаемой пленки. Поэтому флюсы имеют плотность и температуру плавления ниже используемого припоя (таблица 1).
Пайка алюминия затруднена вследствие его легкой окисляемости с образованием на поверхности прочной окисной пленки. Удаляют ее обычно непосредственно во время пайки механическим способом, растирая специальной металлической кисточкой или непосредственно палочкой припоя. Окисная пленка при этом удаляется под слоем припоя и последний прочно соединяется с поверхностью металла. Алюминиевые жилы паяют с помощью припоев А, ЦО-12, ЦА-15.
Припой ЦА-15 отличается высокой механической прочностью и устойчивостью против коррозии. При его использовании не требуется специальных мер защиты места пайки от коррозии. Однако он имеет недостаток - высокую температуру плавления, что ограничивает его применение в электромонтажной практике из-за опасности перегрева изоляции жил во время пайки.
Припой ЦО-12 имеет более низкую температуру плавления, чем ЦА-15, но не обладает достаточной противокоррозионной стойкостью. Его применяют для пайки алюминиевых жил кабелей внутри муфт, герметическая заделка которых исключает попадание к месту пайки влаги и воздуха.
Припой А имеет невысокую температуру плавления и лучше, чем припой ЦО-12, сопротивляется воздействию коррозии. Однако места пайки должны быть покрыты влагостойким лаком и тщательно изолированы.
Медные жилы паяют с помощью мягких оловянно-свинцовых припоев ПОС-30, ПОС-40 и др. с применением флюсов.
При пайке в качестве источника тепла используют паяльник (для жил сечением до 10 мм 2), паяльную бензиновую лампу емкостью 0.5... 1 л или специальный набор инструментов с баллонами, заполненными пропан-бутаном.
Опрессовка
Опрессовка- соединение жил проводов п>тем местного вдавливания или сплошного и комбинированного обжатия.
Соединение, ответвление и оконцевание медных и алюминиевых жил опрессовкой широко распространено в электромонтажной практике. При опрессовке жила провода или кабеля вводится в трубчатую часть наконечника или специальную гильзу и сжимается с помощью матрицы и пуансона. Контактное давление, создаваемое при этом между гильзой и жилой, обеспечивает надежное электрическое соединение.
При опрессовке способом местного вдавливания зубьями пуансона в одном или нескольких местах создается большое давление в одном месте и наилучший электрический контакт,
При опрессовке сплошным обжатием большое давление, а следовательно, и хороший электрический контакт создаются на всем протяжении обжатия.
Комбинированное обжатие позволяет улучшить электрический контакт между жилой и трубчатой частью наконечника или гильзы благодаря тому, что в условиях сплошного обжатия создается дополнительно большое давление в месте вдавливания зуба шансона матрицей и пуансоном. Для опрессовки используют различные инструменты и механизмы.
При выборе способа опрессовки (местным вдавливанием, сплошным или комбинированным обжатием) достаточно освоить приемы выполнения одного из них, т.к., несмотря на внешние отличия при выполнении опрессовки этими способами, большинство операций однотипны. Опрессовка сплошным или комбинированным обжатием требует использования мощных прессов с большим усилием. Для опрессовки местным вдавливанием можно применять всевозможные клещи. Кроме того, способ местного вдавливания наиболее широко распространен при выполнении электромонтажных работ.
При работе с инструментом необходимо соблюдать общие правила техники безопасности, а также правила приведенные в инструкциях по эксплуатации прессов, клещей и других инструментов.
Надежность контактного соединения во всех случаях достаточно высока, если правильно определена область применения, точно выбраны наконечник или гильза, рабочие инструменты, тщательно подготовлены поверхности и правильно произведена опрессовка.
Оконцевание
Оконцевание - оформление концов жил проводов или кабелей для последующего присоединения.
Для оконцевания алюминиевых жил (сечением от 16 до 240 мм") проводов напряжением до 2 кВ и кабелей до 35 кВ следует применять трубчатые наконечники, для жил (сечением 2,5 мм 2) проводов напряжением до 2 кВ и кабелей до 1 кВ - кольцевые наконечники (пистоны).
Инструменты для обработки, соединения и оконцевания проводов и кабелей.
Инструменты для обработки, соединения и оконцевания проводов и кабелей. Обработка, соединение и оконцевание проводов и кабелей -- это технологические onерации, включающие обрезку проводника, съем изоляции с него, выполнение кольцевого зажима. Работу выполняют в монтажной зоне или в МЭЗ с помощью ручного или механизированного инструмента и механизмов.
Для перерезания (отрезки) проводов и кабелей используются секторные ножницы ИС (рис. 3, а), в которых усилие, прикладываемое к рукояткам двух рычагов, передается в усилие резания секторных ножей посредством храпового механизма. Секторными ножницами перерезают провода и кабели с алюминиевыми жилами сечением 3X240 мм 2 и медными - сечением 3X150 мм 2
Изоляция с жил проводов снимается инструментами, в которых содержится поводковый механизм, передающий усилия от двух рукояток (вместо ранее применявшихся трех) на движущиеся навстречу режущие ножи,и механизм, удаляющий надрезанную изоляцию. Ножи имеют режущие кромки в виде двух полукружий, калиброванных по диаметру жилы и допускающих возможность регулировки. Инструментом МБ-1М можно снять резиновую, пластмассовую и хлопчатобумажную изоляцию с концов проводов и жил кабелей различныхмарок и сечений (0,75-6 мм 2).
При оконцевании и соединении алюминиевых и медных проводов сечением жил 16-240 мм 2 широко используется опрессовка. Выпускаются унифицированные наборы инструментов НИОС (для опрессовки алюминиевых жил) и НЙОМ (для оирессовки медных жил), а такжеунфицированные ручные прессы с механическим, гидравлическим или электрическим приводом.
В электромонтажном производстве наиболее широко применяют электропроводный пресс ПГ-20, ручной гидравлический ПГР-20 Ml и ручной механический РМП-7.Опрессовка наконечников и гильз на жилах сечениемдо 35 мм 2 эффективно выполняется с помощью пресс-клещей механического типа с рычажным механизмом передачи усилий. Пресс-клещи ПК-3 (рис. 3, б) предназначены для опрессовки алюминиевых жил в гильзах ГАО-4, ГАО-5, ГАО-б, медных жил сечением 4-б мм 2 в наконечниках серии Т и гильзах серии 1М, а также для оконцевания медных жил сечением 1,5 и 2,5 мм 2 в кабельных концевых наконечниках (пистонах) серии П. Пресс-клеши ПК-4 (рис. 3, в) предназначены для опрессовки алюминиевых наконечников и соединительных гильз на проводах и кабелях сечением жил 16-35 мм", а также гильз ГАО-5, ГАО-6, ГАО-8.
Кроме
описанных выше средств механизации
электромонтажных
работ, существуют и другие (слесарный
инструмент, ручные оправки, сварочное
оборудование, приспособление
для гнутья труб, затяжки проводов в
трубы).

Рисунок 3 – Инструмент для обработки и оконцевания проводов и кабелей:
а - секторные ножницы типа НС-3; б - пресс-клещи ПК-3; в - пресс-клещи ПК-4.
Разборные контактные соединения.
Разборными контактными соединениями называют:
Присоединение жил проводов и кабелей непосредственно к выводам электрооборудования (электродвигателей, аппаратуры управления и защиты и т.п.);
Соединение шин и ответвлений от них с помощью болтов;
Выполнение ответвлений проводов и кабелей от магистральных электрических линий без их разрыва:
Соединение проводов с помощью сжимов.
Силовое электрооборудование, как правило, имеет плоские, штыревые и гнездовые контактные выводы (рис. 3).
Эти
выводы позволяют осуществлять разъемное
соединение проводов и кабелей с
электрооборудованием.
Выводы контактных зажимов электрических
аппаратов автоматики, управления,
сигнализации и защиты могут быть также
лепестковые, штифтовые и желобчатые
(рис.
4). К ним присоединяются только медные
жилы проводов и кабелей пайкой.
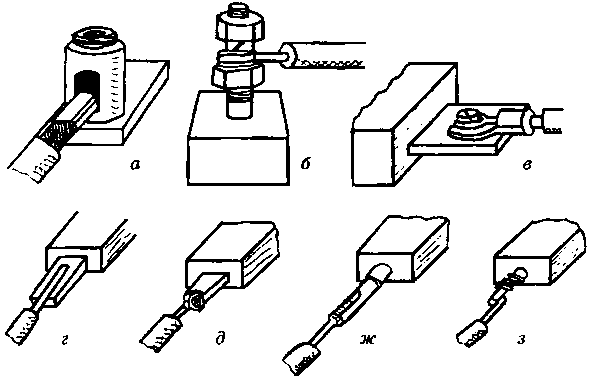
Рисунок 4 – Контактные выводы электрооборудования: а-гнездовой; б-штыревой;
в-плоский; г,д-лепестковый; ж-желобчатый; з-штифтовой.

Рисунок 5 – Механические зажимы: а, б, в – переходные контактные;
г, д, е, ж – ответвительные; з – винтовой.
Конструкцию и основные размеры плоских и штыревых выводов электрооборудования регламентирует ГОСТ 21242-75. Выводы электрооборудования изготовляются, как правило, из меди, алюминия и их сплавов. При токе до 40 А они могут быть стальными. Выводы нз меди и стали имеют металлопокрытие из олова, цинкооловянистого сплава, кадмия и никеля.
Непосредственно
монтажу контактных соединений в
электроустановках предшествует
оконцевание
жил проводов и кабелей. Оконцевание жил
сечением до 10 мм 2
может быть выполнено в
форме пестика, колечка, наконечника, с
помощью пайки или опрессовки (рис. 6).

Рисунок 6 – Виды оконцевания жил проводов и кабелей: а - в виде пестика;
б - в виде колечка; в - блочнымаконечником; г - ограничивающей
шайбой; д - шайбой-звездочкой; е – наконечником.
Изоляцию с концов жил сечением до 4 мм 2 рекомендуется снимать с помощью клещей КСИ, KY-1 и др. При снятии изоляции ножом последний направляют под углом 10.., 15° к поверхности провода так, чтобы, срезая изоляцию, он скользил по поверхности жилы, не повреждая ее.
Присоединение алюминиевых жил к выводам электрооборудования
Присоединение
однопроволочных алюминиевых жил сечением
до 10 мм 2
к плоским выводам электрооборудования
производится после зачистки жилы под
слоем нейтральной смазки (вазелин,
ЦИАТИМ – 221 или кварце-вовазелиновая
паста). Грязную
смазку после зачистки удаляют, заменяют
ее чистой и
изгибают конец провода в кольцо. При
присоединении к выводу устанавливают
шайбу-звездочку и пружинную
шайбу (рнс. 7).

Рисунок 7 – Присоединение алюминиевой жилы к плоскому выводу
электрического аппарата:
1-отвертка; 2-винт; 3-пружинная шайба; 4-шайба-звездоча;
5-алюминиевая жил; 6-контактный вывод.
Однопроволочные алюминиевые жилы сечением 2,5 мм, предварительно оконцованные кольцевым наконечником типа П, присоединяются к штыревым выводам путем затяжки между двумя гайками с установкой шайбы и пружинной шайбы. Однопроволочные алюминиевые жилы сечением 2,5...10 мм 2 , не оконцованныенаконечником, предварительно зачищают до металлического блеска под слоем нейтральной смазки с оформлением жилы в кольцо. Затем производят затяжку на штыревом выводе между двумя гайками с установкой шайбы-звездочки и пружинной.
Необходимо помнить, что присоединение алюминиевых жил к штыревым выводам и зажимам электрооборудования, установленного в сырых помещениях, в агрессивной среде, или наружных установках, не допускается.
В таких условиях присоединение алюминиевых жил допускается только после оконцевания их медно-алюминиевыми штифтовыми наконечниками.
Присоединение медных жил проводов и кабелей к выводам
электрооборудования.
Присоединение медных однопроволочных жил сечением до10 мм 2 к плоским медным выводам производится после зачистки жилы до металлического блеска с последующим оформлением в кольцо. Между головкой винта и жилой устанавливают шайбу и пружинную шайбу (рис. 6).
Присоединение медных многопроволочных жил сечением до 10 мм 2 к плоским медным выводам производится после оконцевания жил наконечником или оформлением жилы в кольцо с пропайкой. В этом случае между головкой винта и наконечником устанавливают только пружинную шайбу.
Медные однопроволочные жилы проводов и кабелей к гнездовым выводам присоединяются непосредственно. Многопроволочные медные жилы независимо от сечения присоединяются только после оконцевания их штифтовыми наконечниками. Допускается присоединение многопроволочной жилы после облуживания конца жилы в монолитный стержень. Однопроволочные медные жилы сечением до 10 мм 2 присоединяют к штыревым выводам после зачистки их до металлического блеска и оформления в кольцо. Жилы очищают от грязи и смазки растворителем. На штыревой вывод накручивают гайку, надевают кольцо медной жилы, после чего на штыревой вывод устанавливают шайбу, пружинную шайбу и затягивают гаечным ключом гайки штыревого вывода. Многопроволочные медные жилы сечением до 10 мм 2 должны быть оконцованы наконечниками или оформлены в кольцо с пропайкой. В этом случае при присоединении также устанавливают шайбу и пружинную шайбу.
Токоведущие жилы проводов и кабелей присоединяют к штыревым и гнездовым выводам электрических приборов винтовыми зажимами . К электрическому оборудованию и силовым шкафам применяют переходные контактные зажимы (наборные, винтовые, люстровые зажимы).
Зажимы могут иметь плоские, штыревые, гнездовые, штифтовые, лепестковые и желобчатые выводы , к которым присоединяют жилы проводов и кабелей непосредственно или после оконцевания их соответствующими наконечниками .
К лепестковым, штифтовым и желобчатым зажимам присоединяют только медные жилы проводов и кабелей.
Для выполнения ответвления от неразрезанных магистралей применяют винтовые зажимы , которые являются основным видом контактного присоединения , как к медным , так и к алюминиевым жилам , к электрическим машинам, приборам и оборудованию .
По конструктивному исполнению контактные соединения подразделяются на неразборные и разборные .
Неразборные контактные соединения (рис.4) выполняются пайкой, сваркой или опрессовкой .
Разборные контактные соединения (рис.5) (не путать с разъёмными соединениями) - не требующие применения средств стабилизации (т.е. неподвижного крепления) - выполняются стягиванием при помощи болтов, винтовых зажимов или штыревых выводов .

В местах болтовых и шарнирных соединений должны быть обеспечены меры по предотвращению самоотвинчивания (шплинты, контргайки - стопорные, тарельчатые или пружинные шайбы). Все крепежные изделия должны иметь антикоррозионное покрытие (цинкование, пассивирование).
Присоединение светильников к групповой сети должно быть выполнено с помощью клеммных колодок , обеспечивающих присоединение как медных , так и алюминиевых (алюмомедных) проводов сечением до 4 мм 2 .
В жилых зданиях одиночные патроны (например, в кухнях и передних) должны быть присоединены к проводам групповой сети с помощью клеммных колодок (рис.6).

Концы проводов , присоединяемых к светильникам, счетчикам, автоматам, щиткам и электроустановочным аппаратам , должны иметь запас по длине , достаточный для повторного подсоединения в случае их обрыва.
Наибольшие трудности при соединениях вызывают алюминиевые жилы , на поверхности которых всегда имеется плохо проводящая твердая и тугоплавкая оксидная пленка :
- После зачистки поверхности алюминия она образуется вновь .
- При пайке эта пленка препятствует сцеплению с припоем .
- При сварке - образует в расплаве нежелательные включения .
ВНИМАНИЕ! При креплении в винтовых зажимах алюминий проявляет другой недостаток - низкий предел текучести, в результате чего алюминий имеет способность выскальзывать из-под зажима , ослабляя контакт .
Способ соединения проводов скруткой прост по исполнению, но требует обязательно последующей пропайки соединения. Провода при скрутке имеют мало контактных точек, и при протекании тока через соединение контакт перегревается, что может быть причиной пожара. Поэтому соединение проводов скруткой без пропайки не допускается. Пайка обеспечивает надежность электрического контакта и необходимую механическую прочность.
Для получения необходимо правильно выбрать припой, удалить пленку окиси соединяемых контактных поверхностей. При соединении медных пленка окиси удаляется перед пайкой, а при соединении алюминиевых жил - в процессе пайки.
Температура разогрева места пайки должна быть на 30 - 50° С выше температуры плавления припоя и флюса. Низкая температура дает так называемую "холодную пайку", обладающую малой механической прочностью и создающую ненадежный электрический контакт.
Паяльник при пайке нельзя перегревать. Канифоль в этом случае начинает гореть и вместо того, чтобы очищать поверхность, загрязняет ее. Во избежание повреждения изоляции участок жилы длиной 2 - 3 мм до среза не облуживают.
Особенностью пайки и сварки алюминиевых жил является то, что в процессе пайки пленка окиси с поверхности соединяемых жил удаляется механически под слоем расплавляемого припоя или химически - путем применения специальных флюсов, которые при определенной температуре разрушают пленку окиси. По окончании пайки остатки флюса тщательно удаляют, так как они могут вызвать разрушение контакта.
Паяные соединения алюминиевых жил в условиях влажного воздуха не рекомендуются из-за возможной коррозии. От воздействия влаги места пайки предохраняют защитными покровами.
Соединение и ответвление однопроволочных и многожильных медных проводов ПР, ПРВД, ПРД применяют в открытых проводках на роликах и изоляторах. Такой способ используют также в электропроводках плоскими проводами ППВ и др., когда ответвительные коробки не имеют вкладашей с контактными зажимами.
Способы проводов показаны на рисунке 1.
Рис. 1. Способы соединения и ответвления проводов скруткой
Для соединения двух кусков проводов необходимо плотно скрутить проволочки токопроводящих жил и скрестить провода. Концом левого провода делают 6 - 8 оборотов вокруг правого, а концом правого также делают 6 - 8 оборотов вокруг левого, но в другом направлении.
Места соединения скруткой должны быть длиной не менее 10 - 15 диаметров соединительных жил. Соединения обжимают плоскогубцами, пропаивают припоем ПОС-3О или ПОС-40. Пропаянную скрутку изолируют на всю длину соединения с обязательным захватом незачищенной изоляции провода. Соединение между собой двух скрученных проводов выполняют вразбежку.
Пайки алюминиевых выполняют паяльником припоем А. Если применяют другие припои, то используют паяльную лампу. Припой А устойчив против коррозии, удобен при пайке и облуживании жил. Окисная пленка алюминия разрушается механическим путем, когда палочкой припоя натирают провод, поэтому флюса при пайке не требуется.
При пайке однопроволочных алюминиевых жил сечением 2,5 - 10 мм2 соединение и ответвление проводят в виде двойной скрутки с желобком. С жил снимают изоляцию, зачищают наждачной бумагой до металлического блеска, соединяют внахлестку двойной скруткой с образованием желобка в месте касания жил.
Соединение нагревают паяльной лампой или паяльником до температуры начала плавления привоя. Палочкой припоя А с усилием отирают желобок с одной стороны. В результате трения пленка сдирается и желобок заполняется припоем. Аналогично заполняется припоем желобок с другой стороны. После остывания место соединения скруткой изолируют.
Контактные соединения являются очень важным элементом электромонтажных работ, потому что надежность любой электрической установки в значительной степени определяется качеством выполнения электрического контакта.
Ко всем контактным соединениям предъявляют определенные технические требования, в том числе к электрическим параметрам, конструкции, хорошей устойчивости к механическим факторам, надежности и безопасности.
В месте соприкосновения двух проводников возникает переходное сопротивление электрического контакта, величина которого зависит от большого количества факторов: физических свойств соприкасающихся материалов, их состояния, силы сжатия в месте контакта, температуры нагрева и т.д.
Особенно неблагоприятной с точки зрения надежности электрического контакта является поверхность алюминия. Предварительно очищенная поверхность алюминия после нескольких секунд пребывания на воздухе покрывается тонкой окисной пленкой, твердой и тугоплавкой, обладающей высоким электрическим сопротивлением. Температура плавления алюминия составляет 565 - 578 оС, а его оксидной пленки - около 2000 оС.
Еще одной особенностью алюминия является его низкий предел текучести. Сильно затянутое контактное соединение алюминиевых поверхностей с течением времени ослабевает. Это значительно осложняет получение контакта высокой надежности при использовании алюминиевых проводников.
В отличие от алюминия медь обладает лучшей проводимостью, медленно окисляется и имеет удовлетворительные механические характеристики. Окисная пленка на меди легко удаляется и незначительно влияет на качество электрического соединения.
При прямом соединении с медью алюминий образует гальваническую пару, являясь в ней отрицательным электродом. В месте контакта возникает электрохимический процесс, в результате которого алюминий разрушается.
Для соединения медных и алюминиевых проводов и жил кабелей нужно использовать специальные клеммные и болтовые соединения.
При создании контактного соединения особое внимание всегда уделяют подготовке жил проводов и кабелей: снимают изоляцию с жил специализированным инструментом или монтерским ножом , наждачной шкуркой , ацетоном или уайт-спритом зачищают оголенные части жил. Длина разделки должна учитывать особенности конкретного способа соединения, ответвления или оконцевания жил проводов и кабелей.
Существует большое разнообразие способов монтажа электрического контакта. Наиболее качественным соединением контактов всегда будет то, которое обеспечивает наиболее низкое значение переходного контактного сопротивления как можно более длительное время.
Основными способами выполнения контактных соединений являют с я сварка, пайка, опрессовка, болтовые и клеммные соединения. Каждый из перечисленных способов имеет свои достоинства и недостатки.
Способы соединения проводов: от скруток до пайки
До внедрению в электромонтажную практику опрессовки и сварки способ соединения, ответвления и оконцевания медных жил пайкой был основным. Широко применялись способы скрутки жил небольших сечений с последующей пропайкой их мягкими оловянистыми припоями. Сейчас это способ из-за его большой трудоемкости используют редко.
Процесс пайки проводов и жил кабелей заключается в покрытии разогретых концов соединяемых жил расплавленным оловянисто-свинцовым припоем. В качестве флюса применяется канифоль, стеарин или паяльная мазь (паяльный жир).
Для пайки медных жил малых сечений используют трубки припоя, заполненные канифолью, или раствор канифоли в спирте, который перед пайкой наносят на место соединения. Соединение должно быть механически прочным. Пайка должна быть гладкой, без пор, загрязнений, наплывов, острых выпуклостей припоя, инородных вкраплений.
После пайки на контактное соединение накладывают 2-3 слоя липкой изоляционной ленты с перекрытием каждого витка. Очень желательно это место покрыть сверху еще и влагостойким лаком. Вместо изоляционной ленты на пропаянное контактное соединение можно надеть изоляционный колпачек.
Пайка также используется при оконцевании медных многопроволочных жил в кольцо. Это лучший способ оконцевания медных многопроволочных жил сечение до 2,5 мм2. Пропаянное кольцо должно быть равномерно покрыто припоем. Проволоки повива должны полностью входить в монолитную часть кольца, а его диаметр соответствовать диаметру винтового зажима.
Для создания качественного пропаянного контактного соединения жилы проводов (кабелей) необходимо правильно скрутить. От правильной скрутки очень сильно зависит качество пропаянного контакта. Как правильно делать сращивание и ответвление проводов с помощью скрутки.
Один из самых старых способов создания контакта - использование болтовых и винтовых соединений. Они относятся к разборным контактам. Стабилизация переходного сопротивления в них осуществляется за счет затяжки винта или болта.
В последнее время, очень популярным способом соединения проводов и жил кабелей является использование самозажимных клеммников.
В последнее время, очень популярным способом соединения проводов и жил кабелей является использование самозажимных клеммников.
Одни из популярных среди электромонтажников соединительных материалов - соединительные самоизолирующие зажимы (СИЗ):
Сварка дает монолитный и надежный контакт, поэтому она широко применяется при электромонтажных работах.
Опрессовка является одним из самых надежных способов соединений проводов. Опрессование соединения токопроводящих жил выполняют с помощью гильз путем сплошного обжатия или местного вдавливания специальными инструментами (пресс-клещами), в которые вставляются сменные матрицы и пуансоны. При этом происходит вдавливание (или обжатие) стенки гильзы в жилу кабеля с уплотнением проволок жилы и образуется надежный электрический контакт.
С помощью опрессовочных клещей выполняют также оконцевание жил проводов и кабелей. Для этого используют специальные наконечники под опрессовку.
Очень часто электрикам приходится подключать электроустановку к уже существующей линии, проходящей мимо в относительной близости. Иными словами, необходимо создать ответвление проводов. В электромонтажной практике наиболее популярны ответвительные сжимы, типа "орешки" .
При создании соединений, оконцеваний и ответвлений жил проводов и кабелей не забывайте соблюдать правила техники безопасности, особенно это важно при использовании специального инструмента и оборудования!



Популярное
- Создаём винные дрожжи своими руками в домашних условиях
- Для православных христиан наступает неделя, предшествующая великому посту
- Значение водных богатств и их охрана презентация
- Соотношение российских и американских званий
- Люди, изменившие ход мировой истории
- Храм Живоначальной Троицы на Воробьёвых горах
- Кто должен сдавать декларацию по налогу на имущество?
- Классическая вероятность и ее свойства
- Население и культура Австрии - сообщение (3 класс Окружающий мир)
- Гонорея в раннем детском возрасте